L'emballage sous film rétractable semble simple : on enroule le produit, on applique la chaleur et le film se resserre. Pourtant, deux bobines d'apparence identique peuvent se comporter très différemment dans le tunnel de rétraction. L'une donne un emballage serré et brillant ; l'autre s'affaisse, se craquelle à un angle ou devient trouble. La performance repose sur la synergie de trois éléments : la résine, le mode d'orientation du film et la ligne qui applique la chaleur. La plupart des guides d'achat ne traitent que des deux derniers.
Fonctionnement du film rétractable et paramètres à mesurer
Le film est étiré à chaud puis refroidi rapidement, ce qui fige les molécules alignées. Lorsqu'on applique à nouveau de la chaleur, ces molécules se détendent et le film se rétracte, commefilm rétractableLes références le décrivent. Deux paramètres déterminent le résultat : la rétraction libre, qui indique à quel point le film retrouve sa forme initiale, et la tension de rétraction, qui mesure la force avec laquelle il se resserre au cours de ce processus.
Les attentes comptent également. Selon le, le polyéthylène de qualité rétractable offre généralement un taux de rétraction d'environ 20 % et une clarté inférieure à celle du film en polyoléfine.Guide complet du film rétractableLe PE l'emporte rarement sur le plan de l'esthétique ; il l'emporte par sa plage d'épaisseur, sa résistance à la charge et son coût.
Les propriétés de la résine à l'origine du film
L'indice de fluidité est le premier levier. Dans unFilm rétractable en PEBDUn indice de fluidité plus faible, inférieur à environ 0,8 g/10 min, est associé à une tension de rétraction plus élevée, tandis que la ramification en chaîne longue confère la résistance à l'écoulement nécessaire pour stabiliser la bulle. Une densité comprise entre 0,923 et 0,935 g/cm³ augmente la rigidité, et le LDPE peut être mélangé au LLDPE dans un large rapport afin d'ajuster le compromis entre rétraction et propriétés optiques d'une part, et ténacité d'autre part.
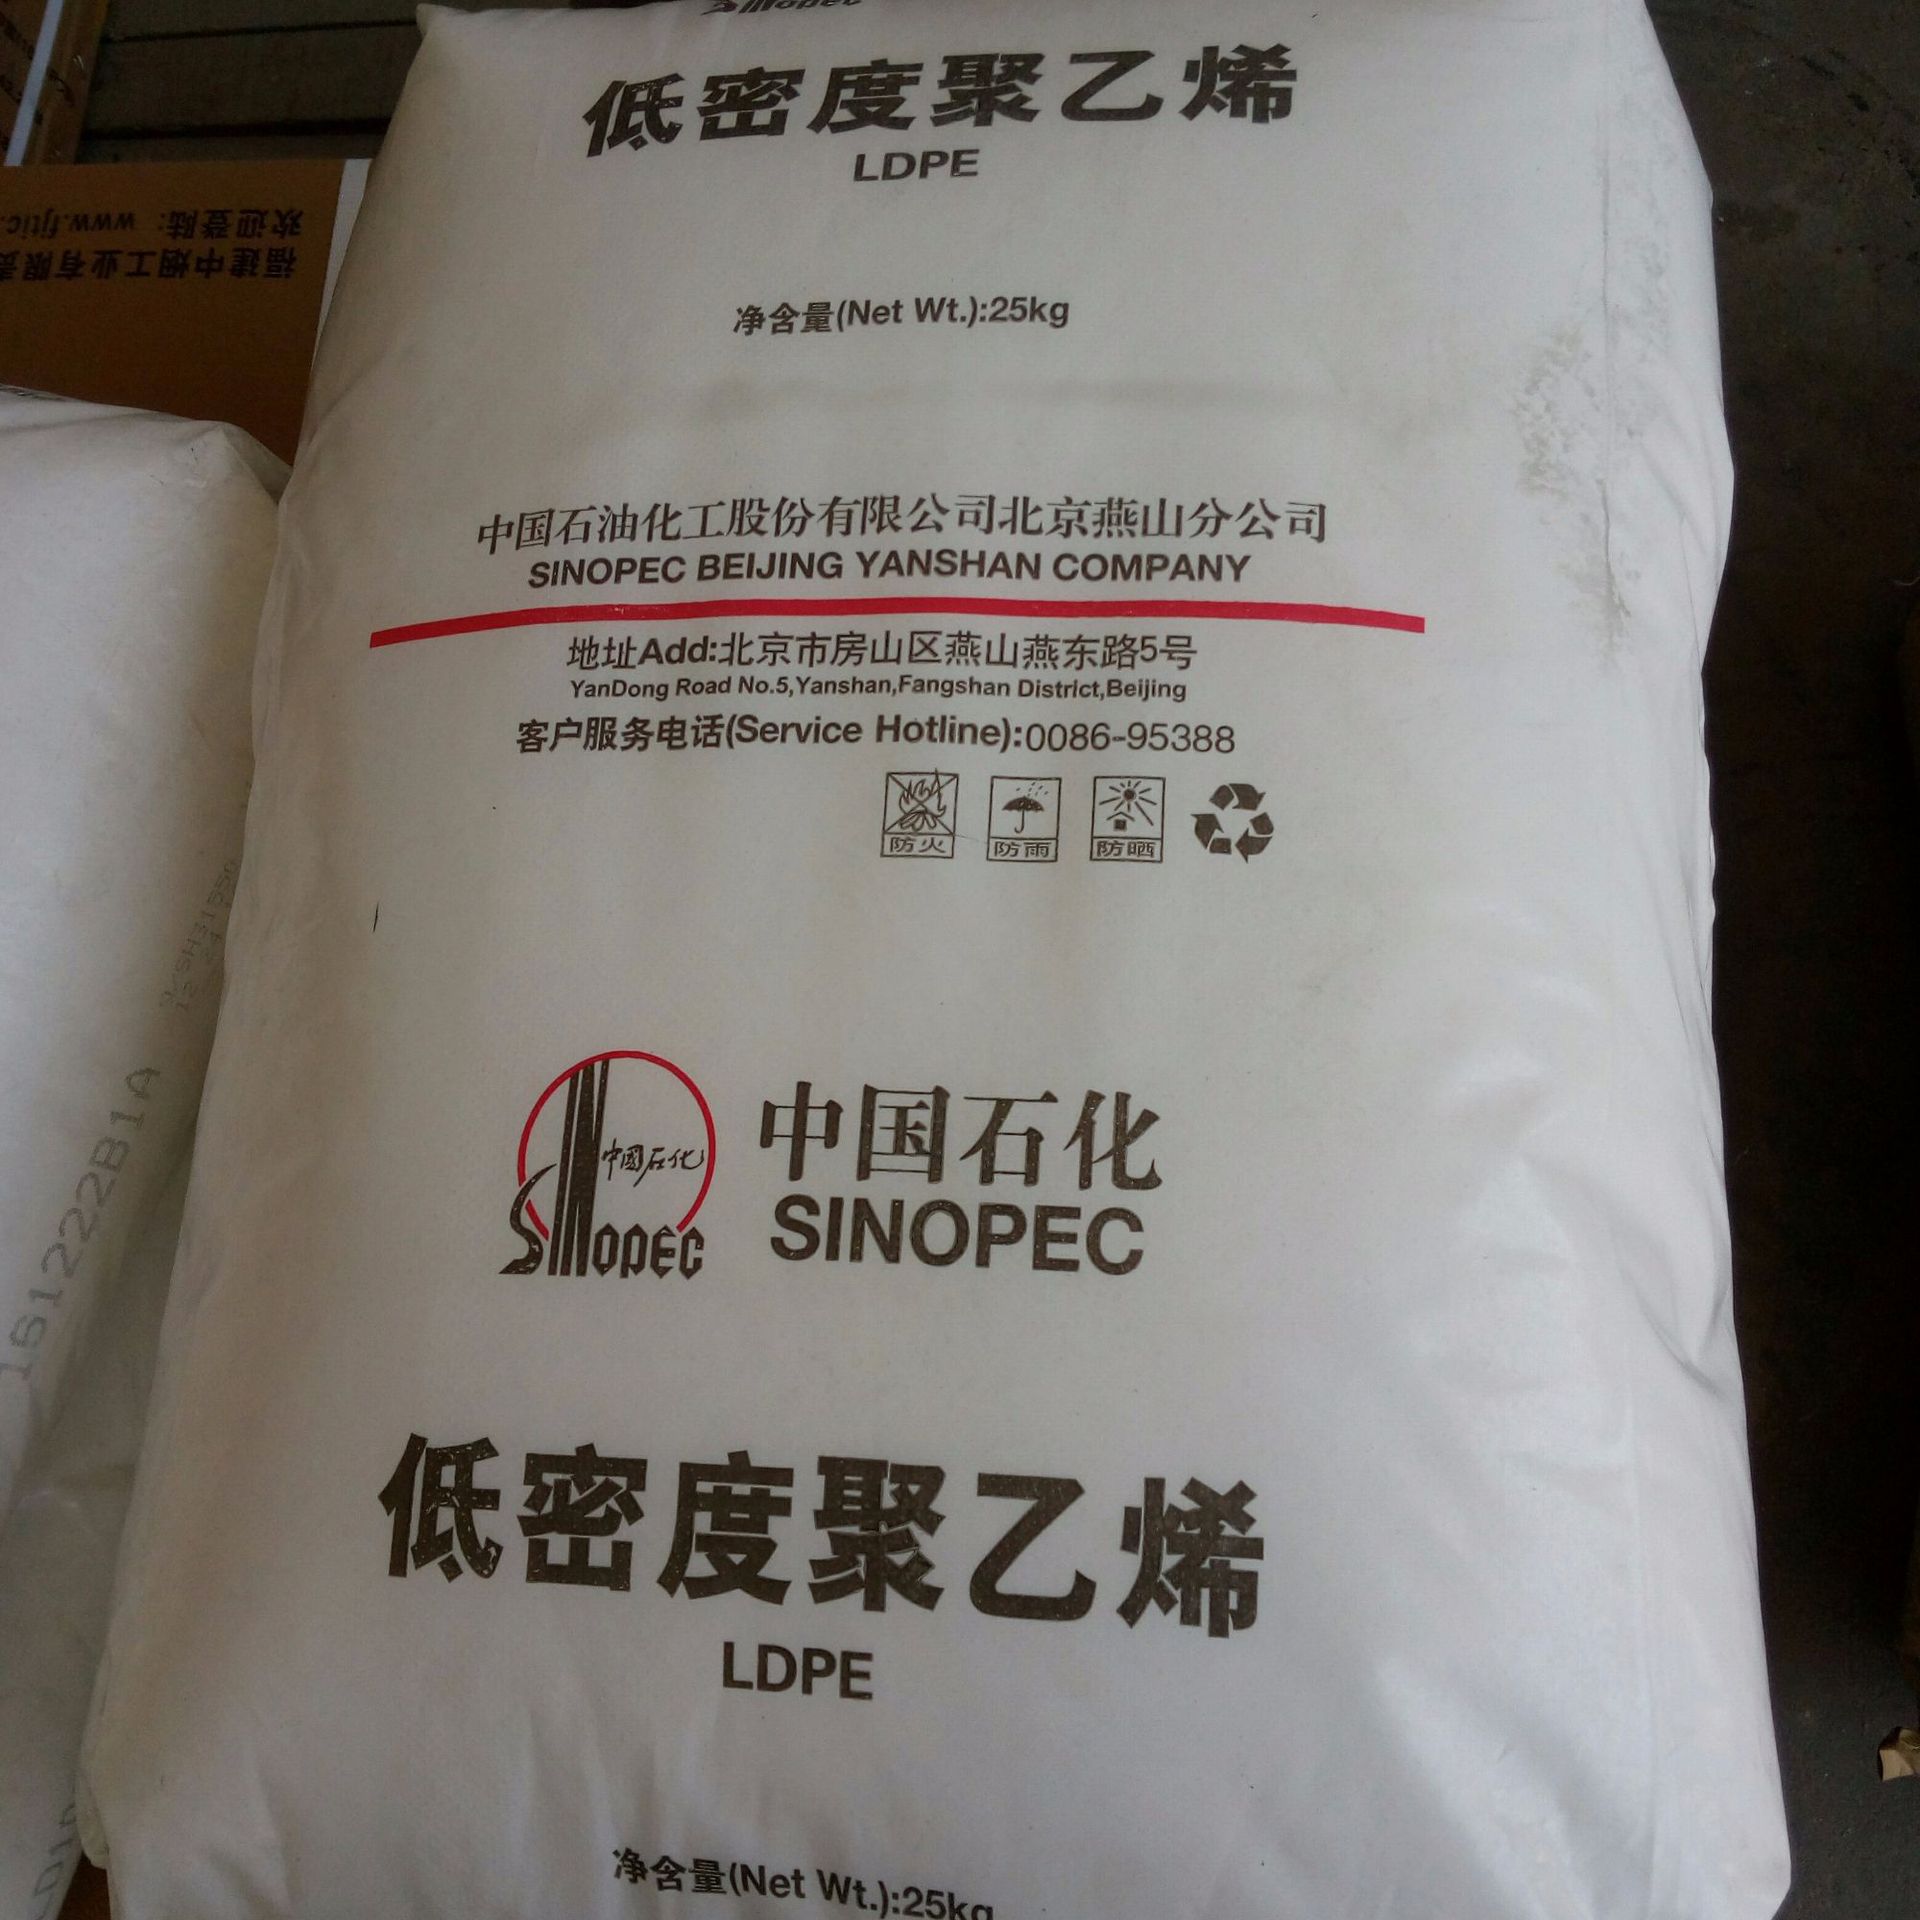
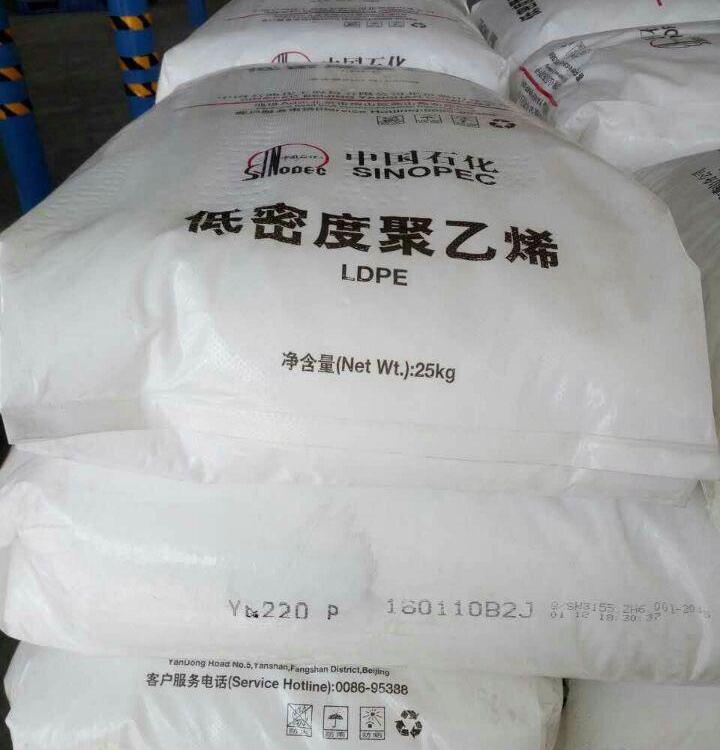
C'est là qu'un niveau commeYanshan LD100ACnécessite un positionnement honnête. Les données du fournisseur l'indiquent à environ 0,923 g/cm³ avec un indice de fluidité à la fusion de 2,0 g/10 min, et mentionnefilm rétractableParmi ses applications, un indice de fluidité à chaud (MFR) de 2,0 assure une extrusion aisée et une bonne clarté, ce qui convient aux films rétractables légers et aux mélanges. Pour les enroulements lourds nécessitant une résistance maximale à la traction, un LDPE à indice de fusion plus faible constitue généralement la base la plus robuste, tandis que le LD100AC est utilisé comme composant d'élaboration et d'optique.
Le traitement détermine la quantité de résine que vous conservez.
Une bonne résine peut tout de même engendrer un faible retrait. Le taux de soufflage et le taux d'étirage déterminent l'orientation impartie dans chaque direction ; ainsi, un film déséquilibré rétracte de manière inégale et déforme l'emballage. Le refroidissement est tout aussi crucial : si la bulle reste chaude trop longtemps, les molécules se détendent avant de figer, et le film perd la force de rétraction que la résine aurait pu fournir.
Chez Chengnuo, lorsque les acheteurs nous demandent de sélectionner une gamme de LDPE, nous nous renseignons d'abord sur la ligne d'extrusion et l'emballage cible avant d'évoquer l'indice de fluidité. Une gamme qui fonctionne parfaitement sur une ligne peut donner de moins bons résultats sur une autre ; l'essentiel est donc de savoir comment le film sera fabriqué et utilisé, et non pas seulement quel numéro de fiche technique est le plus élevé.
Un diagnostic simple permet de résoudre rapidement les problèmes. Des paquets lâches ou affaissés indiquent généralement une tension de rétraction insuffisante ou une chaleur trop faible dans le tunnel. Un film trouble est souvent le signe d'une chaleur excessive ou d'une température de fusion trop élevée lors de l'extrusion. Des craquelures aux angles vifs suggèrent que l'épaisseur est trop faible ou que le mélange nécessite davantage de LLDPE pour améliorer la résistance à la perforation. Changer une variable à la fois et consigner chaque essai est plus rapide que de changer de résine en espérant obtenir un résultat différent.
Le stockage y a également sa place. Le même guide industriel prévient que des températures supérieures à environ 38 °C peuvent entraîner un rétrécissement prématuré ; ainsi, les rouleaux entreposés près des portes de quai ou des murs chauds risquent d'arriver déjà altérés.
Variables de ligne et aide-mémoire
Sur la ligne de conditionnement, la température du tunnel, le temps de séjour et le débit d'air déterminent l'ajustement final. Le film est le plus souvent utilisé comme emballage extérieur pour les cartons, les palettes chargées et les boîtes métalliques, selonApplications du film rétractable, et chaque forme nécessite ses propres réglages. Une chaleur trop faible laisse un film mou ; une chaleur excessive le brûle ou le rend trouble. L'air piégé doit également pouvoir s'échapper, raison pour laquelle certains films sont préalablement perforés. Le tableau met en relation chaque facteur avec un levier pratique.
| Facteur | Ce que cela affecte | Levier pratique |
|---|---|---|
| Indice de fluidité | Résistance à la fusion, tension de rétraction | Plus bas pour les paquets lourds ; environ 2,0 pour le film léger |
| Mélange de densité et de LLDPE | Rigidité, clarté, résistance à la perforation | Ajoutez du LLDPE pour la ténacité, conservez du LDPE pour les propriétés optiques. |
| Taux de gonflement et de dégonflement | Équilibre d'orientation dans les deux sens | Faites correspondre les ratios à la forme du paquet |
| Refroidissement | Orientation figée dans le film | Température de fusion stable et refroidissement homogène |
| Température du tunnel et temps de séjour | Ajustement, voile, pénétration de la chaleur | Testez plusieurs paramètres pour chaque produit |
| Stockage | Rétrécissement prématuré | Conservez les rouleaux au frais et à l'abri de la chaleur. |
Les comparaisons de matériaux dépendent également de la forme du film. Un bref aperçu à partir deEmballage sous film rétractableIl convient de noter que le LDPE et le LLDPE sont moins transparents que les films en polyoléfine ; il est donc essentiel de définir des objectifs de clarté avant de sélectionner une résine.
Conclusion
Les performances de l'emballage en film rétractable constituent une chaîne : indice de fluidité et densité de la résine, orientation lors du soufflage, refroidissement, stockage et réglages du tunnel. Un maillon faible à n'importe quel stade se traduit par des affaissements, un voile ou des craquelures. Pour les films légers et les mélanges,Yanshan LD100ACC'est une option pratique en LDPE, tandis que des bobines plus lourdes peuvent nécessiter un indice de fluidité plus faible. Définissez d'abord le conditionnement, la ligne de production et l'objectif de clarté, puis choisissez la grade.
Références
- Wikipédia – Emballage rétractable
- Emballage industriel – Le guide complet du film rétractable
- Google Patents – US9068032B2, PEBD destiné à être utilisé comme composant d'un mélange dans les applications de films rétractables
- Susheng Polymer – Yanshan PE LD100 AC
- LyondellBasell – Film rétractable
- Racklify – Film rétractable : qu'est-ce que c'est et comment ça fonctionne